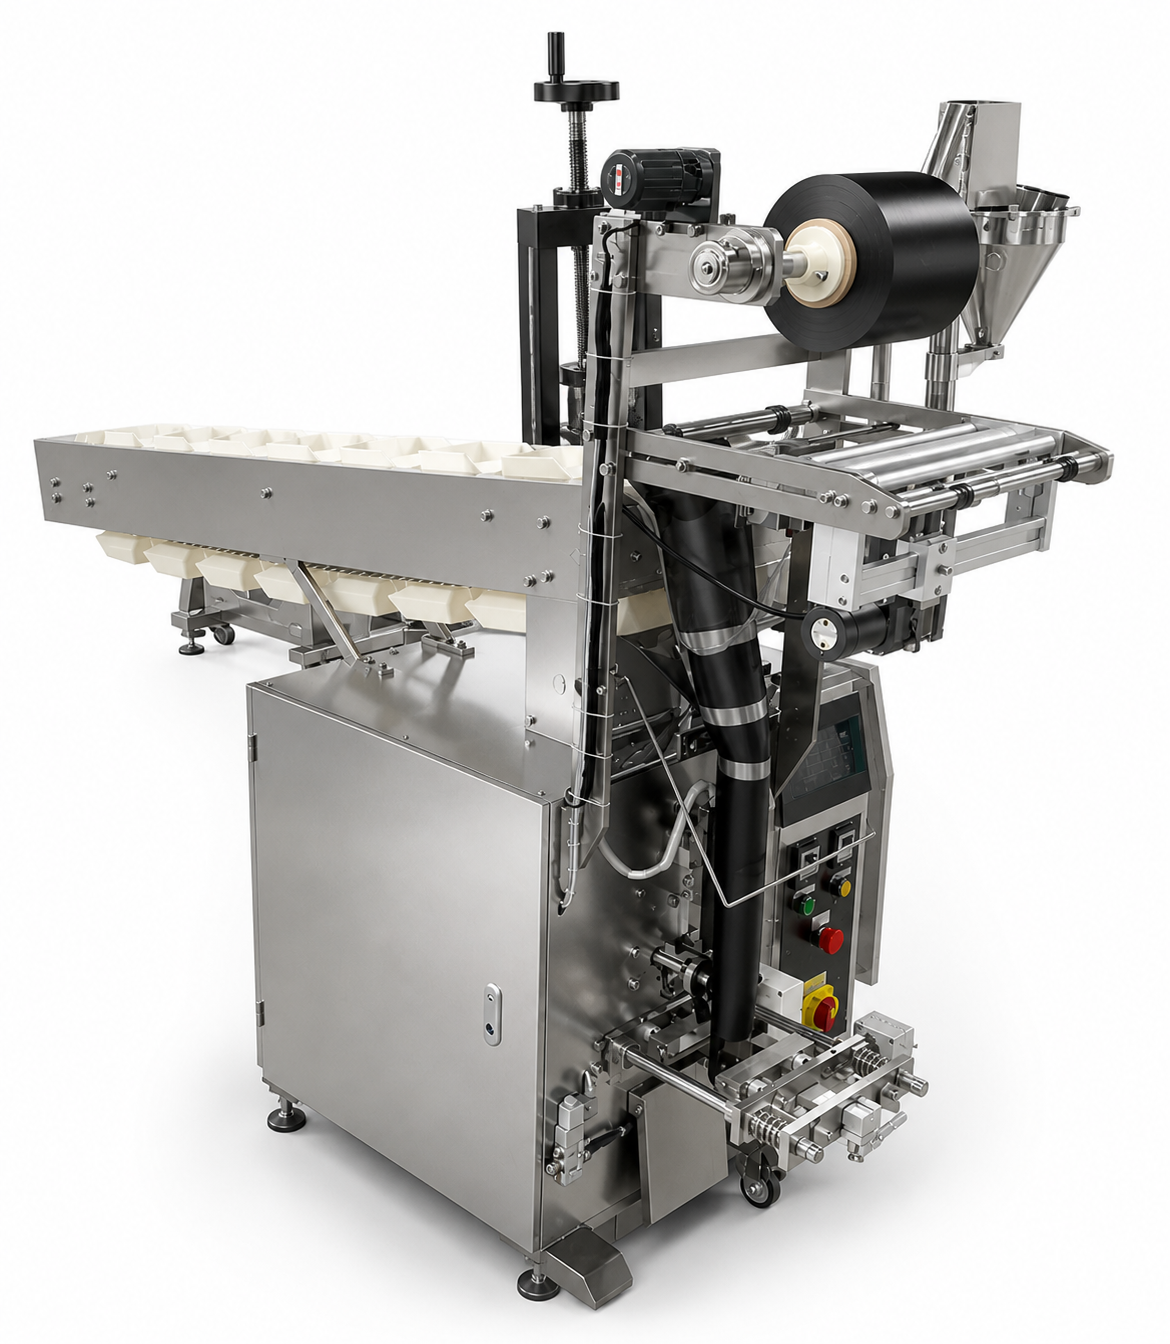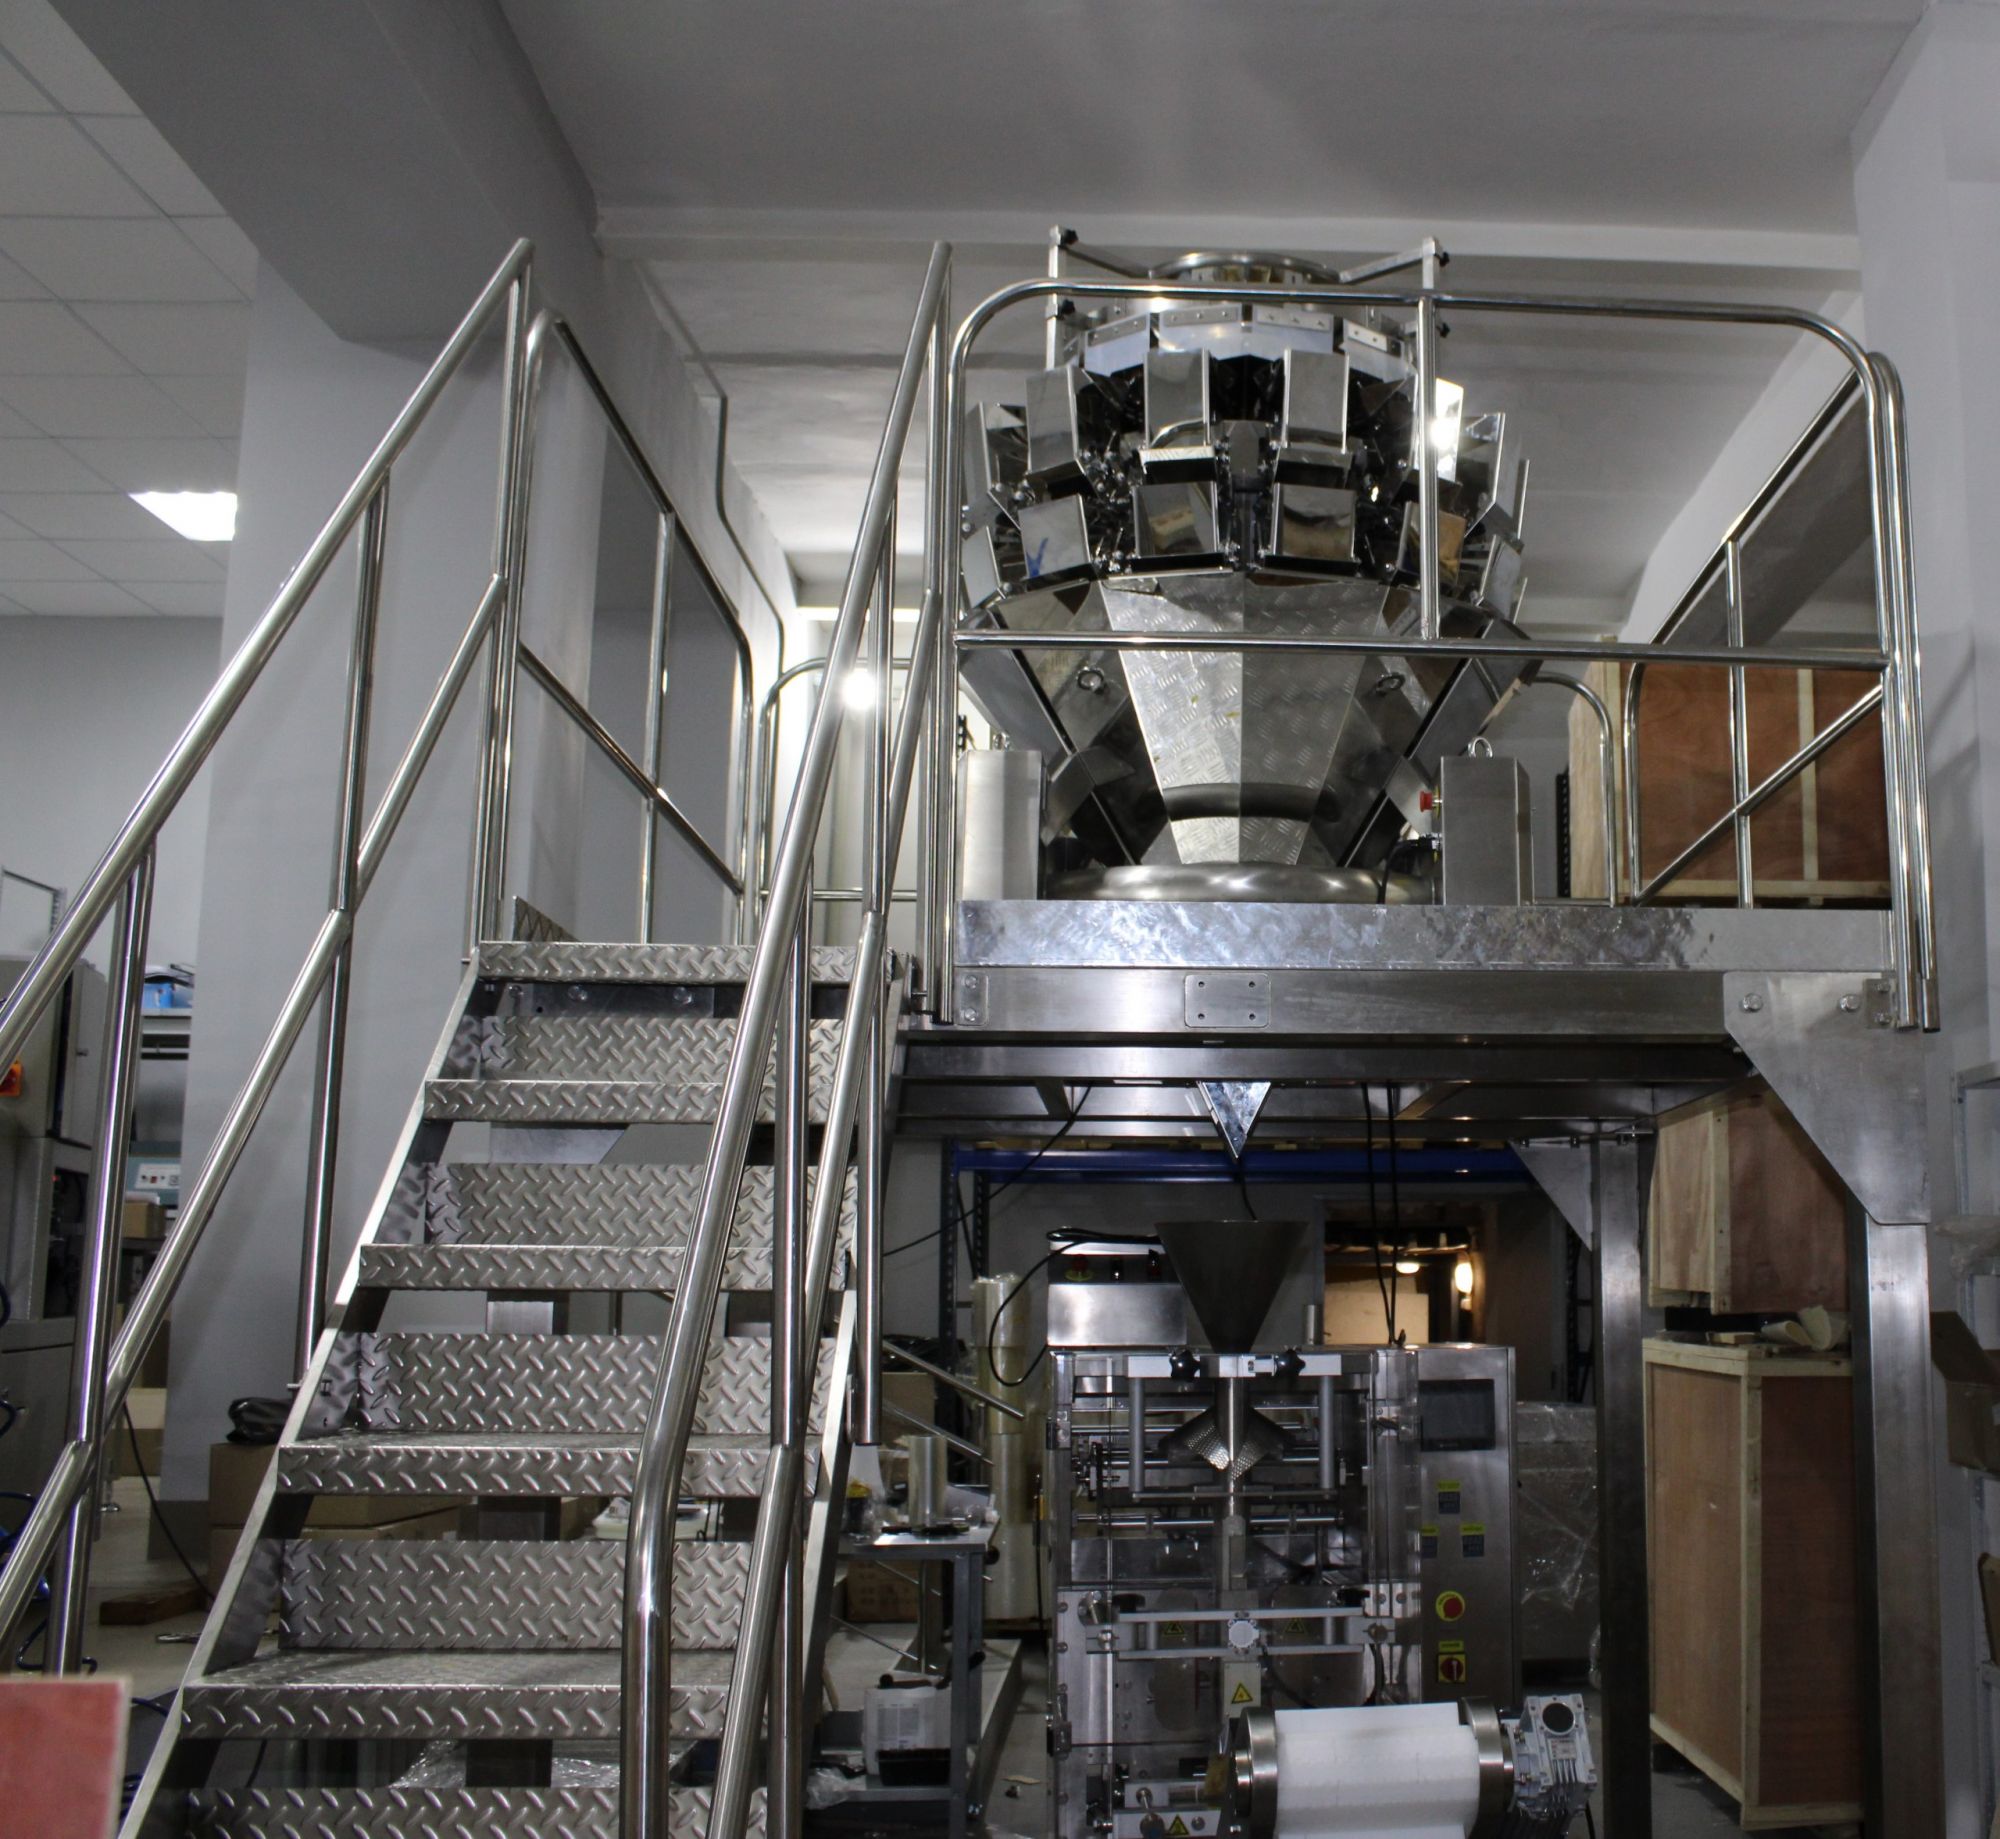
При выборе упаковочного оборудования производители часто ориентируются на показатель скорости: 20, 40, 60 или более упаковок в минуту. Однако высокая паспортная производительность машины ещё не гарантирует, что предприятие сможет выпускать необходимое количество готовой продукции за смену.
На фактический результат влияют десятки факторов: особенности продукта, точность дозирования, скорость подачи сырья, переналадки, технические остановки и даже работа маркировочного оборудования. Если не учитывать эти параметры, можно приобрести слишком медленную линию или переплатить за избыточную мощность.
Расчёт производительности упаковочной линии позволяет определить, сколько единиц продукции оборудование действительно сможет выпускать за определённое время, какая скорость необходима для выполнения производственного плана и какой запас мощности следует предусмотреть.
Разберём основные показатели, рассмотрим формулы расчёта и на практическом примере покажем, как перейти от планового объёма выпуска к выбору фасовочно-упаковочной машины.
1. Какие показатели определяют фактическую производительность упаковочной линии
Производительность упаковочного оборудования — это количество единиц продукции, которое машина или комплекс способны упаковать за определённый промежуток времени.
Показатель может измеряться в упаковках в минуту, штуках в час, килограммах за смену или тоннах готовой продукции в сутки. Выбор единицы измерения зависит от особенностей производства.
Например, для упаковки штучных товаров удобно использовать количество упаковок в минуту, а при фасовке круп, сахара или других сыпучих продуктов дополнительно рассчитывать массу упакованной продукции.
При этом важно различать три показателя.
- Номинальная производительность — скорость работы машины, заявленная производителем для определённых условий эксплуатации. Обычно указывается в технических характеристиках оборудования.
- Фактическая производительность — количество упаковок, реально изготовленных за выбранный период, с учётом остановок, уменьшения скорости и других производственных потерь.
- Производительность по годной продукции — количество упаковок, прошедших контроль качества и пригодных для дальнейшей реализации.
Для планирования загрузки предприятия наиболее важен последний показатель.
Основная формула производительности
Если известны количество упаковок и время работы, средняя скорость рассчитывается следующим образом:
P = N / T
Где:
- P — производительность, упаковок/мин;
- N — количество произведённых упаковок;
- T — время, за которое они изготовлены, мин.
Допустим, за 6 часов линия произвела 9 000 упаковок.
Переведём время в минуты:
6 × 60 = 360 мин.
Рассчитаем среднюю производительность:
P = 9 000 / 360 = 25 упаковок/мин.
Однако результат необходимо правильно интерпретировать. Если в эти шесть часов входили остановки, мы получаем среднюю скорость за весь период. Если учитывалось только время непосредственной работы машины — среднюю скорость во время её функционирования.
Как перевести производительность из упаковок в килограммы
Для фасовочно-упаковочных машин важно учитывать массу одной порции.
Формула:
M = N × m
Где:
- M — масса упакованной продукции, кг;
- N — количество упаковок;
- m — масса продукта в одной упаковке, кг.
Например, если машина выпускает 25 пакетов в минуту, а масса каждого составляет 0,5 кг, массовая производительность равна:
25 × 0,5 = 12,5 кг/мин, или 750 кг/ч при непрерывной работе с указанной скоростью.
Таким образом, производительность фасовочно-упаковочной машины необходимо оценивать одновременно по количеству циклов и объёму фасуемого продукта.
Особенно важно это для предприятий с несколькими форматами упаковки: переход с пакета массой 100 г на пакет 1 кг не означает, что машина сохранит прежнюю скорость. Время дозирования и особенности работы оборудования могут измениться.
2. Почему паспортная скорость оборудования отличается от реальной
Один из распространённых вопросов при покупке оборудования — сколько упаковок в минуту делает упаковочная машина в реальных производственных условиях?
Предположим, в технических характеристиках указана скорость до 60 упаковок/мин. Теоретически за восьмичасовую смену машина могла бы произвести:
60 × 480 = 28 800 упаковок.
Но такой результат предполагает непрерывную работу с максимальной скоростью без брака, переналадок и остановок. На практике эти условия выполняются не всегда.
Что снижает производительность
Особенности продукта. Сыпучесть, влажность, склонность к слёживанию, хрупкость и неоднородность фракций влияют на скорость подачи и дозирования. Например, мелкодисперсный порошок и гранулированный продукт могут фасоваться с разной скоростью на одном оборудовании.
Тип и размеры упаковки. Формирование длинного пакета может требовать большего времени протяжки плёнки. На скорость также влияют материал упаковки, параметры сварки и конструкция пакета.
Точность дозирования. Для получения необходимой массы порции дозатору требуется определённое время. Иногда увеличение скорости приводит к росту отклонений по массе, поэтому рабочий режим выбирают с учётом требований к точности.
Переналадка оборудования. Смена продукта, дозировки, плёнки или размера пакета может потребовать регулировки механизмов и проверки качества готовой упаковки.
Технические остановки. Замена рулонов плёнки, очистка оборудования, устранение застреваний и другие технологические операции уменьшают доступное время производства.
Работа смежных узлов. Даже высокоскоростная упаковочная машина не сможет поддерживать максимальный темп, если дозатор, подающий транспортер или маркиратор работает медленнее.
Как учитывать реальную эффективность оборудования
Для оценки эффективности производственных линий используется показатель OEE (Overall Equipment Effectiveness), объединяющий доступность оборудования, скорость работы и качество выпуска.
Формула:
OEE = A × P × Q
Где:
- A (Availability) — коэффициент доступности, то есть отношение времени фактической работы к запланированному производственному времени;
- P (Performance) — коэффициент скорости, показывающий, насколько фактический темп работы соответствует номинальному;
- Q (Quality) — коэффициент качества, отражающий долю годной продукции.
Все коэффициенты в формуле используются в долях единицы.
Например, если доступность составляет 90%, коэффициент скорости — 85%, а выход годной продукции — 98%, получаем:
OEE = 0,90 × 0,85 × 0,98 = 0,7497.
То есть общая эффективность составляет приблизительно 75%.
Это означает, что за выбранное плановое производственное время оборудование выпустило примерно 75% от теоретически возможного количества годной продукции при номинальной скорости.
Важно понимать: OEE — не постоянная характеристика упаковочной машины. Показатель зависит от организации производства, типа продукта, технического состояния оборудования и других условий.
Поэтому при покупке новой линии коэффициенты следует принимать как расчётные предположения, а после запуска уточнять на основании фактических данных.
3. Как рассчитать количество упаковок за смену с учётом остановок и переналадок
Чтобы определить реальную сменную выработку, недостаточно умножить паспортную скорость машины на восемь часов.
Сначала необходимо рассчитать время, в течение которого линия непосредственно выполняет упаковочные операции.
Шаг 1. Определяем доступное время производства
Допустим, продолжительность смены составляет 8 часов, или 480 минут.
Из них 30 минут занимает установленный перерыв, когда производство не ведётся.
Плановое производственное время:
Tпл = 480 − 30 = 450 мин.
Затем учитываем остановки внутри этого периода.
Например:
- переналадка при смене формата — 30 мин;
- технические остановки — 15 мин;
- ожидание подачи продукта — 10 мин.
Общее время остановок:
Tост = 30 + 15 + 10 = 55 мин.
Время фактической работы:
Tраб = Tпл − Tост
Tраб = 450 − 55 = 395 мин.
Таким образом, из восьмичасовой смены машина непосредственно выполняет упаковочные операции в течение 395 минут.
Принципиальный момент: заранее исключённые перерывы нельзя повторно вычитать из рабочего времени. Каждый вид потерь должен учитываться только один раз.
Шаг 2. Учитываем снижение рабочей скорости
Предположим, номинальная скорость упаковочной машины составляет 40 упаковок/мин, но в реальных условиях она работает со средней эффективностью 90% от этого значения.
Средняя скорость во время работы:
Pраб = 40 × 0,90 = 36 упаковок/мин.
Количество изготовленных упаковок:
N = 36 × 395 = 14 220 упаковок.
Шаг 3. Учитываем брак
Допустим, доля годной продукции составляет 98,5%.
Тогда:
Nгодн = 14 220 × 0,985 = 14 006,7.
После округления вниз для планирования получаем 14 006 полностью годных упаковок.
Общая формула расчёта сменной выработки:
Nгодн = Vном × (Tпл − Tост) × Kскор × Kкач
Где:
- Nгодн — расчётное количество годных упаковок за смену;
- Vном — номинальная скорость линии, упаковок/мин;
- Tпл — плановое производственное время, мин;
- Tост — суммарная продолжительность остановок внутри планового времени, мин;
- Kскор — коэффициент использования номинальной скорости;
- Kкач — доля годной продукции.
Эта формула удобна для предварительной оценки производительности при выборе оборудования и планирования загрузки производственного участка.
При наличии достоверного OEE можно использовать сокращённую формулу:
Nгодн = Vном × Tпл × OEE
При этом время остановок уже учтено в OEE, поэтому дополнительно вычитать его из Tпл нельзя.
4. Какие операции ограничивают скорость: дозирование, подача, упаковка, маркировка
При проектировании упаковочной линии необходимо рассчитывать производительность не только основной машины, но и всех связанных с ней механизмов.
Полноценный упаковочный комплекс может включать систему подачи продукта, дозирующее устройство, упаковочный автомат, конвейеры, маркиратор и оборудование для контроля качества.
Если производительность одного из этих элементов недостаточна, именно он будет ограничивать работу всей линии.
Подача продукта
Система подачи должна обеспечивать стабильное поступление сырья к дозатору или упаковочному автомату.
Недостаточная пропускная способность транспортера, нестабильная работа бункера или перебои при загрузке приводят к простоям.
Особенно важно правильно рассчитывать подачу при фасовке сыпучих, гранулированных и мелкоштучных продуктов.
Дозирование
Производительность дозатора определяется скоростью формирования порции заданной массы или объёма.
Для разных продуктов применяются весовые, шнековые, объёмные и другие системы дозирования.
Например, при упаковке круп могут использоваться весовые дозаторы, а при фасовке порошкообразных продуктов — шнековые.
Выбор зависит не только от необходимой скорости, но и от физико-механических свойств продукции и требований к точности фасовки.
Формирование и запайка упаковки
На этом этапе определяющее значение имеют скорость рабочего цикла, размеры пакета, характеристики плёнки и время, необходимое для получения качественного сварного шва.
Например, вертикальные упаковочные машины формируют пакет из рулонного материала, наполняют его продуктом и запаивают. Скорость каждого цикла должна соответствовать возможностям дозирующей системы.
Для фасовки круп, сахара, кофе, снеков и других продуктов можно рассмотреть вертикальные упаковочные машины из каталога компании РОСПАК.
При выборе конкретной модели необходимо учитывать диапазон дозировок, тип пакета, характеристики продукта и требуемое количество упаковок в минуту.
Маркировка и контроль качества
После упаковки продукция может проходить этапы нанесения даты, этикетирования, весового контроля и проверки на наличие посторонних включений.
Если производительность маркировочного или инспекционного оборудования ниже скорости упаковочного автомата, на выходе будут возникать заторы или вынужденные остановки.
Как найти узкое место производственной линии
Рассмотрим условный пример комплекса, состоящего из пяти последовательно работающих узлов.
| Операция | Расчётная пропускная способность |
|---|---|
| Подача продукта | 55 упаковок/мин |
| Дозирование | 42 упаковки/мин |
| Формирование и запайка пакета | 50 упаковок/мин |
| Маркировка | 38 упаковок/мин |
| Отвод готовой продукции | 45 упаковок/мин |
В данном случае ограничивающим элементом становится маркировочное оборудование, рассчитанное на 38 упаковок/мин.
Даже если упаковочная машина способна формировать 50 пакетов в минуту, устойчивая скорость всей линии без дополнительных решений не превысит производительность самого медленного участка.
Для предварительной оценки последовательной линии без параллельных каналов используют формулу:
Vлинии = min(V1, V2, V3, ... Vn)
Где V1, V2, V3 — пропускная способность отдельных операций, приведённая к одинаковым единицам измерения.
На практике необходимо также учитывать накопительные транспортеры, буферные ёмкости, особенности синхронизации механизмов и кратковременные колебания скорости.
Наличие буферов помогает уменьшить влияние отдельных непродолжительных остановок, но не устраняет ограничение, создаваемое участком с недостаточной устойчивой пропускной способностью.
Поэтому подбор упаковочной линии для производства должен включать анализ всех технологических операций, а не только сравнение паспортных характеристик упаковочных автоматов.
5. Как подобрать оборудование с запасом производительности
Выбор упаковочного оборудования исключительно под текущий объём выпуска может привести к проблемам при увеличении количества заказов.
Если линия уже работает на пределе возможностей, рост производства потребует увеличения продолжительности смен, установки дополнительного оборудования или модернизации участка.
Поэтому при проектировании важно предусматривать разумный запас производительности.
Рассчитываем минимальную номинальную скорость
Если известен необходимый выпуск продукции за смену, формулу можно преобразовать:
Vном.мин = Nплан / (Tраб × Kскор × Kкач)
Где:
- Vном.мин — минимально необходимая номинальная скорость, упаковок/мин;
- Nплан — требуемое количество годных упаковок за смену;
- Tраб — планируемое время непосредственной работы линии, мин;
- Kскор — коэффициент использования скорости;
- Kкач — коэффициент выхода годной продукции.
Полученное значение показывает, какую номинальную скорость должна обеспечивать линия при заданных предположениях.
Следующий этап — выбор оборудования с учётом запаса.
Как рассчитать резерв мощности
Простейшая формула:
Vвыб = Vном.мин × (1 + R)
Где R — выбранный резерв производительности в долях единицы.
Например, если минимальная необходимая скорость составляет 30 упаковок/мин, то при резерве 20%:
Vвыб = 30 × 1,20 = 36 упаковок/мин.
В качестве предварительного сценария можно рассмотреть запас 15–30%, но это не универсальный норматив.
Оптимальный резерв зависит от стабильности загрузки, вероятности роста заказов, сезонности, частоты смены ассортимента и доступного бюджета.
Для предприятия с постоянным объёмом выпуска и одним форматом упаковки может быть достаточен небольшой запас. Для производства с выраженными сезонными пиками или планируемым расширением ассортимента целесообразно рассчитывать несколько сценариев.
Что проверить перед покупкой оборудования
Помимо скорости необходимо оценить:
- Ассортимент продукции. Может ли оборудование работать со всеми необходимыми видами сырья?
- Диапазон дозирования. Поддерживает ли дозатор планируемые массы порций?
- Форматы упаковки. Какие размеры, материалы и конструкции пакетов доступны?
- Время переналадки. Сколько времени занимает переход между продуктами и форматами?
- Совместимость компонентов. Соответствуют ли друг другу скорости дозатора, упаковочного автомата и маркировочного оборудования?
- Условия эксплуатации. Достаточно ли пространства, электропитания, сжатого воздуха и других необходимых ресурсов?
- Перспективы расширения. Возможно ли подключение дополнительных модулей и увеличение производительности?
Отдельное внимание следует уделить фактической скорости оборудования на конкретном продукте.
Паспортный показатель необходимо уточнять применительно к требуемой массе порции, виду упаковочного материала, размерам пакета и требованиям к качеству.
При возможности полезно провести испытания на образцах продукции и упаковки, чтобы оценить устойчивую скорость, точность дозирования и качество сварных швов.
Важно: оборудование с большей максимальной скоростью не всегда оказывается экономически выгоднее. Необходимо сопоставлять не только производительность, но и стоимость комплекса, расходные материалы, эксплуатационные затраты, требования к обслуживанию и возможности дальнейшей модернизации.
6. Пример расчёта для небольшого пищевого производства
Рассмотрим практическую ситуацию.
Небольшое предприятие планирует автоматизировать фасовку гречневой крупы в пакеты по 500 г. Руководству необходимо определить, какую упаковочную машину выбрать для выполнения суточного плана без регулярной сверхурочной работы.
Исходные данные
Предприятие работает в одну восьмичасовую смену. Плановый выпуск — 6 000 готовых упаковок.
Для расчёта принимаем следующие условные показатели.
| Показатель | Значение |
|---|---|
| План выпуска | 6 000 упаковок/смену |
| Масса продукта в пакете | 0,5 кг |
| Продолжительность смены | 480 мин |
| Перерыв без производства | 30 мин |
| Плановое производственное время | 450 мин |
| Переналадка оборудования | 30 мин |
| Дополнительные технические остановки | 25 мин |
| Время непосредственной работы | 395 мин |
| Коэффициент скорости | 0,90 |
| Доля годной продукции | 0,985 |
Все значения приведены исключительно для демонстрации методики расчёта и не являются гарантированными характеристиками конкретного оборудования.
Этап 1. Рассчитываем необходимый объём фасовки
Предприятие должно выпускать 6 000 пакетов массой 0,5 кг.
Общая масса готовой продукции:
6 000 × 0,5 = 3 000 кг, или 3 тонны за смену.
Следовательно, система подачи и дозирования должна обеспечивать фасовку не менее 3 тонн годной продукции за смену при заданных условиях.
Дополнительно необходимо предусмотреть потери сырья, связанные с браком, очисткой оборудования и другими технологическими операциями, если они присутствуют.
Этап 2. Определяем чистое время работы
Из общей продолжительности смены вычитаем перерыв, переналадку и дополнительные остановки:
Tраб = 480 − 30 − 30 − 25 = 395 минут.
Именно за это время линия должна изготовить необходимое количество упаковок.
Если не учитывать снижение скорости и брак, требуемая средняя производительность во время работы составит:
6 000 / 395 = 15,19 упаковки/мин.
Но выбирать машину с номинальной скоростью 15–16 упаковок в минуту преждевременно: необходимо учесть производственные потери.
Этап 3. Рассчитываем требуемую номинальную скорость
Подставим значения в формулу:
Vном.мин = 6 000 / (395 × 0,90 × 0,985).
Получаем:
Vном.мин ≈ 17,13 упаковки/мин.
Следовательно, при принятых условиях для выполнения плана необходима упаковочная линия с номинальной скоростью не менее 17,13 упаковки/мин.
Поскольку оборудование подбирается из конкретных моделей и конфигураций, целесообразно рассмотреть комплекс с номинальной скоростью около 20 упаковок/мин или выше при работе с данным продуктом и форматом пакета.
Этап 4. Проверяем производительность выбранного оборудования
Предположим, рассматриваемая линия способна выполнять 20 упаковочных циклов в минуту.
Расчётное количество произведённых пакетов с учётом снижения скорости:
N = 20 × 395 × 0,90 = 7 110 упаковок.
После учёта доли годной продукции:
Nгодн = 7 110 × 0,985 = 7 003,35.
Для производственного планирования округлим результат вниз:
7 003 годные упаковки за смену.
В пересчёте на массу фасованного продукта:
7 003 × 0,5 = 3 501,5 кг.
Таким образом, при выбранных расчётных коэффициентах оборудование способно обеспечить выпуск около 3,5 тонны годной продукции за смену.
Это превышает плановый показатель в 3 тонны примерно на 16,7%.
Этап 5. Проверяем эффективность линии через OEE
Рассчитаем доступность оборудования:
A = 395 / 450 ≈ 0,8778.
Коэффициент скорости:
P = 0,90.
Коэффициент качества:
Q = 0,985.
Общая эффективность:
OEE = (395 / 450) × 0,90 × 0,985 = 0,77815.
Получаем OEE ≈ 77,8%.
Проверим выпуск через сокращённую формулу:
Nгодн = 20 × 450 × 0,77815 ≈ 7 003 упаковки.
Оба способа дают одинаковый результат.
Этап 6. Делаем вывод о выборе оборудования
При плановом выпуске 6 000 упаковок в смену и принятых условиях линия с номинальной скоростью 20 упаковок/мин обеспечивает расчётный запас.
Однако окончательное решение о покупке необходимо принимать только после проверки совместимости всех узлов комплекса.
Например, если упаковочный автомат рассчитан на 20 пакетов/мин, но дозатор при фасовке гречки по 500 г стабильно выдаёт только 16 порций/мин, требуемый объём выпуска может оказаться недостижимым.
Поэтому необходимо согласовать производительность системы подачи сырья, дозатора, упаковочного автомата и оборудования для последующей обработки готовой продукции.
Для подобной задачи могут подойти вертикальные фасовочно-упаковочные комплексы с весовым дозированием.
Как получить расчёт производительности под своё производство
Приведённый пример показывает, что правильный выбор упаковочной машины начинается не с изучения максимальной скорости оборудования, а с анализа производственной задачи.
Чтобы подготовить техническое задание на подбор линии, желательно заранее определить:
- вид продукта и его основные свойства;
- плановый выпуск за смену и за сутки;
- массу или количество продукта в одной упаковке;
- желаемый формат пакета и вид упаковочного материала;
- количество рабочих смен;
- частоту смены продукта и формата;
- допустимые отклонения дозировки;
- необходимость маркировки и контроля качества;
- планы по увеличению объёмов производства.
Чем точнее исходные данные, тем проще подобрать оборудование, которое будет соответствовать требованиям предприятия без избыточных затрат.
Нужна упаковочная линия под конкретный объём выпуска?
Специалисты компании РОСПАК помогут подобрать фасовочно-упаковочное оборудование с учётом особенностей продукта, типа упаковки и требуемой производительности.
Ознакомьтесь с ассортиментом вертикальных упаковочных машин или направьте заявку с планируемым количеством упаковок за смену.
Укажите тип продукции, массу фасовки и желаемую скорость — эти данные станут отправной точкой для подбора подходящей конфигурации линии.
РОСПАК — упаковочное оборудование для задач вашего производства.